 EN
ENLACES_RÁPIDOS
|
TDK · para la configuración de SEO (copie en los campos de SEO de su CMS antes de publicar) • Título (60 caracteres) : Lista de verificación para la auditoría de proveedores de sujetadores: 12 comprobaciones antes de realizar un pedido • Descripción meta (148 caracteres) : Utilice esta lista de verificación de 12 puntos para la auditoría de proveedores de sujetadores y verifique la resistencia a la tracción, el espesor del recubrimiento y la trazabilidad antes de emitir un pedido de prueba. • Palabras clave principales : lista de verificación para la auditoría de proveedores de sujetadores, verificación de fabricantes chinos de sujetadores, auditoría de fábricas de sujetadores, comprobación de proveedores conforme a ISO 898-1 |
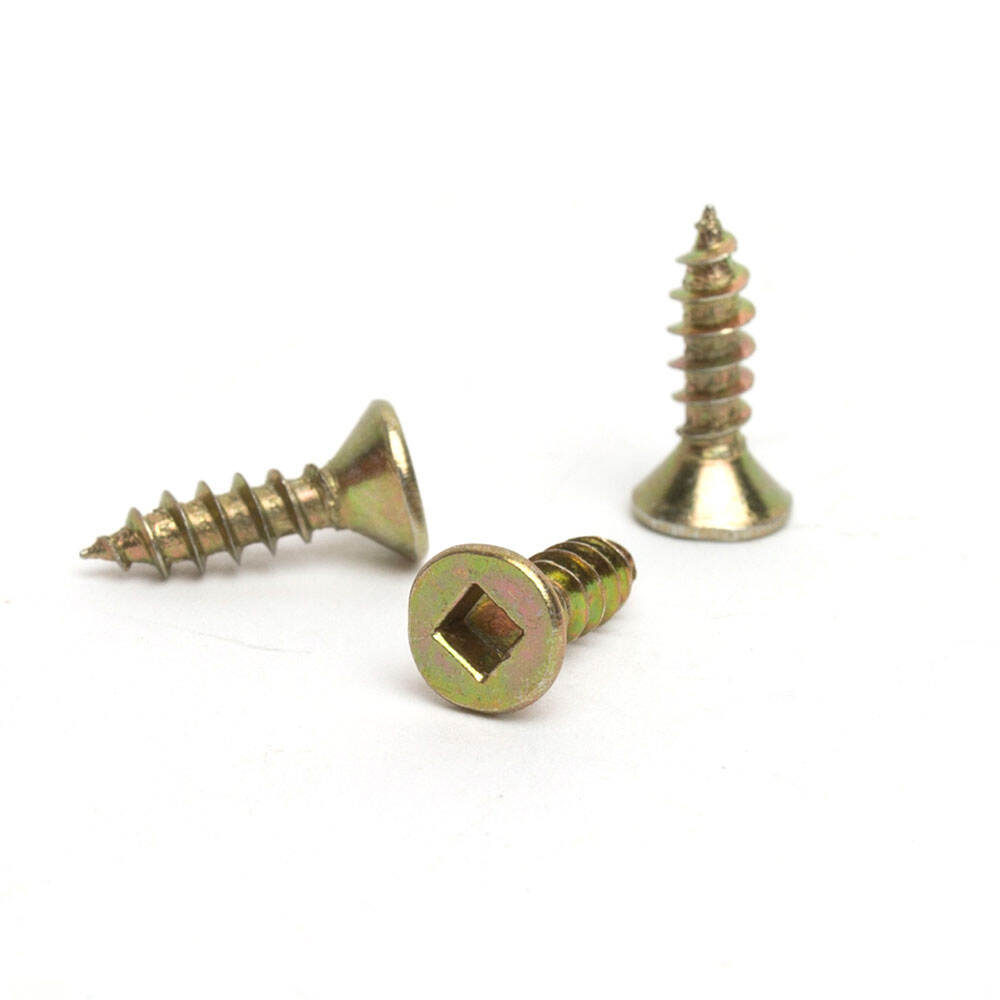
Un distribuidor europeo con el que trabajamos aprendió esta lección de forma costosa. Cuarenta cartones de tornillos hexagonales M8 llegaron en apariencia impecables: recubrimiento de cinc limpio, roscas nítidas y marcado correcto en la cabeza. Tres semanas después, su línea de montaje reportó roscas desgastadas en una paleta del lote. La causa no fue la geometría de la rosca, sino un ciclo inconsistente de tratamiento térmico, que produjo una dispersión de dureza lo suficientemente amplia como para hacer que las cabezas hexagonales se desprendieran bajo par de apriete. El proveedor contaba con una licencia comercial válida, un espacio físico de trabajo y fotografías de un taller limpio. Lo que no tenía era una trazabilidad operativa funcional, desde la materia prima hasta la inspección final.
Este artículo ofrece a importadores, distribuidores y compradores de OEM una lista de verificación defensible de doce puntos para auditar proveedores de sujetadores. Está redactado para el momento previo a emitir un pedido de prueba: cuando aún se tiene ventaja negociadora y una auditoría de fábrica de dos horas todavía puede evitar la pérdida de un contenedor completo.
La base de suministro de sujetadores en Zhejiang, Jiangsu y Hebei es verdaderamente sólida y también altamente estratificada. En un extremo se encuentran fábricas verticalmente integradas que realizan, bajo un mismo techo, el estirado del alambre, la conformación en frío, el roscado, el tratamiento térmico, el recubrimiento y el empaque. En el otro extremo se encuentran intermediarios comerciales que subcontratan cada etapa a un taller distinto. Ambos pueden cotizarle el mismo número de pieza al mismo precio, pero solo uno de ellos controla la variable que realmente provoca fallos en campo: la disciplina del proceso.
Cuando audita a un proveedor de sujetadores, no está verificando realmente si puede fabricar un perno. Está verificando si puede fabricar el igual perno diez mil veces y si puede demostrarlo. Esa distinción se corresponde con cuatro áreas técnicas ya definidas por las normas:
Un proveedor capaz de emitir documentos para los cuatro puntos es auditables. Quien no lo sea representa una probabilidad del 50 %, independientemente de lo buenas que parecieran las muestras.
Recorra la planta con esta lista. Cada punto genera ya sea un documento, una medición o una observación que puede anotar.
1. Licencia comercial y objeto social registrado — la licencia debe incluir la fabricación, no únicamente el comercio o la importación/exportación.
2. Historial de Exportaciones — solicite ejemplos de declaraciones aduaneras y una lista de mercados de destino de los últimos veinticuatro meses.
3. Propietario designado de la calidad — una persona específica responsable de la aprobación de las inspecciones, no un título genérico sin un propietario asignado.
4. Ruta de escalación — un contacto comercial designado que pueda aprobar desviaciones, reclamaciones y retrabajos sin retrasos de dos semanas.
5. Capacidad de encabezado en frío — número de cabezales, rango de carrera y capacidad para cumplir con la tolerancia del diámetro del vástago indicada en su plano.
6. Método de roscado — roscado por laminación frente a roscado por corte. La laminación genera un flujo de grano más resistente y es la opción correcta para clases de propiedades 8.8 y superiores.
7. Tratamiento térmico interno o subcontratado — Si se subcontrata, el operador del horno debe identificarse y ser auditado.
8. Control de la línea de chapado — Registros de densidad de corriente, bitácoras de composición del baño y un medidor de espesor calibrado en los últimos 12 meses.
9. Pruebas internas — Un ensayador de tracción, un durómetro y calibradores de roscas, con sus certificados de calibración exhibidos en la pared, no guardados en un cajón.
10. Procedimiento de inspección del primer artículo (FAI) — Un informe escrito y firmado de FAI vinculado a la revisión de su plano, elaborado antes del inicio de la producción en masa.
11. Muestra de informe de inspección — Solicite ver un registro real y completado de inspección de un envío reciente, no una plantilla en blanco.
12. Gestión de no conformidades — Cómo se aíslan, documentan y resuelven los defectos, y si compartirán un informe anterior de acción correctiva y preventiva (CAPA).
Si un proveedor rechaza los puntos 11 y 12, considere eso como su respuesta.
Una auditoría produce números. La tabla siguiente convierte lecturas comunes de inspección en reglas de decisión, para que pueda distinguir entre un proveedor dentro de la variación normal del proceso y uno que se desvía hacia una falla en campo.
|
Parámetro |
Especificación que solicitar |
Señal de falla a vigilar |
Cómo Verificar |
|
Resistencia a la tracción |
Según la clase de propiedad ISO 898-1 (8.8 / 10.9 / 12.9) |
Clase declarada pero sin informe de ensayo |
Ensayo de tracción en 3 piezas por lote |
|
Dureza |
Dentro de la ventana de la clase, no en el límite superior |
Dispersión amplia dentro de un solo lote |
Rockwell o Vickers en 5 piezas |
|
Tolerancia de rosca |
tornillo externo 6g / tornillo interno 6h según plano |
Medición suelta, bamboleo durante el ensamblaje |
Calibradores de rosca tipo pasa-no-pasa |
|
Espesor del Recubrimiento |
Rango especificado del micrómetro, p. ej. 5–12 µm para zinc |
Descamación, color irregular, óxido blanco |
Medidor magnético de espesor |
|
Geometría de la cabeza y del sistema de transmisión |
Según norma DIN / ANSI, ranura afilada |
Desacoplamiento (cam-out) durante el ensamblaje |
Prueba del conductor de par |
|
Longitud y vástago |
Dentro de la tolerancia del plano |
Vástago cónico, vástagos doblados |
Micrómetro y reloj comparador |
Dos lecturas son más importantes que el resto. Primera: dispersión de dureza : un lote que registra 22–34 HRC cuando la especificación exige una ventana de 28–32 HRC indica un problema de control del tratamiento térmico, y no se detectará hasta que su cliente aplique par. Segunda: variación del espesor del recubrimiento en todo el lote. Si el primer, décimo y último cartón difieren en más de aproximadamente un tercio del espesor nominal, la bañera de recubrimiento no está siendo monitoreada.
Ambos son económicos de verificar y ambos predicen los fallos que generan reclamaciones.
La certificación es el ámbito en el que los compradores suelen aceptar una fotografía cuando deberían solicitar un documento. La norma en sí no es el resultado entregable: lo que sí lo es es el número de certificado y su alcance.
En Pinghu Hengke realizamos controles de entrada de alambre, mediciones durante el proceso y una inspección final como puertas independientes de aprobación, y entregamos a los compradores los registros por lote correspondientes exactamente al lote embarcado, no una plantilla genérica. Esa es la diferencia entre un certificado colgado en la pared y un lote trazable.
Tres puntos clave antes de colocar el pedido de prueba:
1. Audite la repetibilidad y la verificación —no la capacidad. Cualquiera puede fabricar un solo perno bueno.
2. Solicite los datos sobre la dispersión de dureza y el espesor del recubrimiento. Esos dos valores predicen la mayoría de los fallos en campo.
3. Verifique los números y el alcance del certificado y designe una inspección por parte de un tercero para el primer embarque.
¿Busca un proveedor de sujetadores cuyos registros por lotes resistirán su propia auditoría?
Solicite un informe de auditoría de fábrica y una cotización FOB en menos de 24 horas →
O solicite nuestra declaración de capacidades, que incluye clases de propiedades, especificaciones de recubrimiento y referencias de exportación.