|
TDK · SEO設定用(公開前にCMSのSEOフィールドにコピーしてください) • タイトル(60文字) :ファスナー仕入先監査チェックリスト:発注前の12項目確認 • メタディスクリプション(148文字) :この12項目のファスナー仕入先監査チェックリストを活用し、試作発注前に引張強さ、めっき厚さ、トレーサビリティを確認しましょう。 • 焦点キーワード :ファスナー仕入先監査チェックリスト、中国製ファスナーメーカーの検証、ファスナー工場監査、ISO 898-1準拠仕入先チェック |
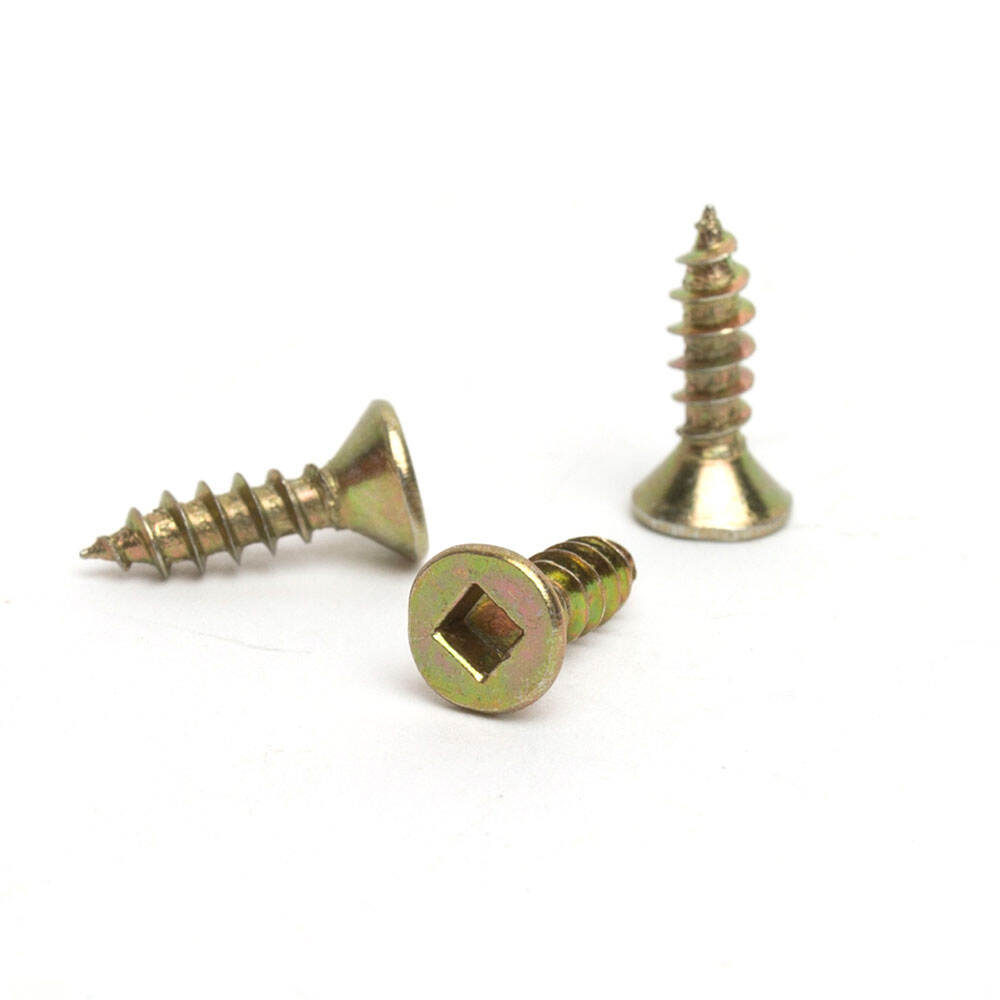
私たちが取引している欧州の卸売業者が、高額な代償を払ってこの教訓を学びました。M8の六角ボルト40段ボール箱が到着しましたが、外観は完璧でした——清潔な亜鉛めっき、鋭いねじ山、正しいヘッドマーキング。ところが3週間後、その卸売業者の組立ラインから、当該ロットの1パレット分でねじ山が剥離したとの報告が入りました。原因はねじ山の形状ではありませんでした。不均一な熱処理工程により、トルクをかけた際にソケットヘッドがせん断されるほど硬度ばらつきが生じていたのです。サプライヤーには有効な事業許可証、作業場、そして清潔な工場の写真がありました。しかし、原材料から最終検査に至るまでの一貫した監査トレーサビリティ体制は整っていませんでした。
本稿では、輸入業者、卸売業者、OEM調達担当者向けに、実効性のある12項目からなるファスナー・サプライヤー監査チェックリストをご提示します。これは試験発注を正式に発行する直前のタイミング、つまりまだ交渉力が十分にあり、わずか2時間の工場監査でコンテナ1本分のロスを未然に防げる段階を想定して作成しています。
浙江省、江蘇省、河北省におけるファスナー供給基地は、実際のところ非常に充実しており、また高度に階層化されています。一方の極端には、線材引き、冷間鍛造、ねじ切り、熱処理、電気めっき、包装を一貫して自社工場内で行う縦型統合メーカーが存在します。他方の極端には、各工程を異なる作業場に外注する貿易仲介業者がいます。どちらも同一品番・同一価格で見積もりを提示できますが、現場での故障を実際に引き起こす要因——工程管理の徹底度——をコントロールできるのは、そのうちの一方だけです。
ファスナーのサプライヤーを監査する際、単に「ボルトを製造できるか」を確認しているわけではありません。「同一仕様のボルトを1万個連続して製造できるか」、そして「それを証明できるか」を確認しているのです。 同じこと この違いは、既存の規格がすでに定義している4つの技術領域に対応しています。
この4項目すべてについて文書を提出できるサプライヤーは、監査対象として適しています。一方、いずれかの文書が提出できない場合は、たとえ試作品の品質が優れていても、その信頼性は賭けに等しいものです。
このチェックリストを持参して現場を巡回してください。各項目は、文書、測定値、または記録可能な観察事項のいずれかを明らかにします。
1. 営業許可証および登録事業範囲 — 許可証には「製造」が明記されている必要があります(単なる貿易または輸出入のみでは不十分です)。
2. 輸出実績 — 過去24か月間の通関申告書のサンプルおよび輸出先市場一覧表を請求してください。
3. 品質責任者(氏名) — 検査承認の最終判断を下す責任を持つ特定の人物。単なる職名ではなく、明確に特定された担当者です。
4. エスカレーション先 — 偏差対応、クレーム処理、再加工の承認を、2週間という遅延なく行える、担当者名が明記された営業窓口です。
5. 冷間鍛造能力 — ヘッダーの台数、ストローク範囲、およびお客様の図面で指定されたシャンク径公差を満たせるかどうか。
6. ねじ成形方法 — ローリング(転造)方式かカット(切削)方式か。ローリングは材料の結晶粒流線を保持し、機械的性質クラス8.8以上には適した成形方法です。
7. 熱処理の実施形態(自社内または外注) — 外注の場合、炉操作員を特定可能かつ監査可能でなければならない。
8. 電気めっきラインの管理 — 電流密度記録、浴組成記録、および過去12か月以内に校正済みの膜厚計。
9. 社内試験 — 引張試験機、硬度計、ねじゲージ(校正証明書は引き出し内ではなく、壁面に掲示されていること)。
10. 初品検査(FAI)手順 — 量産開始前に作成された、図面改訂版と紐付けられた文書化・署名済みのFAI報告書。
11. 検査報告書のサンプル — 空白のテンプレートではなく、最近の出荷分から実際の完成済み検査記録を提示してもらうよう依頼すること。
12. 不適合対応 — 不具合品の隔離・記録・処置方法、および過去のCAPA報告書を共有するかどうか。
サプライヤーが項目11および12を拒否した場合、それを回答とみなしてください。
監査では数値が得られます。以下の表は、一般的な検査結果を判断基準に変換したものであり、正常な工程ばらつき内のサプライヤーと、市場不具合へと徐々にずれ始めているサプライヤーを区別できるようにします。
|
パラメーター |
要求すべき仕様 |
注視すべき不具合サイン |
確かめる の は どう か |
|
引張強さ |
ISO 898-1の機械的性質クラス(8.8/10.9/12.9)に準拠 |
クラスの表示はあるが、試験報告書がない |
ロットごとに3個の引張試験 |
|
硬度 |
クラスの許容範囲内であること(上限ギリギリではないこと) |
同一ロット内でばらつきが大きい |
ロックウェルまたはビッカース硬度試験(5個) |
|
ねじ山公差 |
図面に従う外径ねじ部:6g、内径ねじ部:6h |
緩みの有無、組立時の振れ |
GO/NO-GOねじ規格検査具 |
|
メッキ厚さ |
指定されたマイクロメーター測定範囲(例:亜鉛めっきの場合5~12 µm) |
剥離、色ムラ、白錆 |
磁気式膜厚計 |
|
頭部形状および駆動部形状 |
DIN/ANSI規格に準拠、シャープな溝形状 |
組立時のカムアウト |
トルクドライバーテスト |
|
長さおよびシャンク |
図面公差内 |
テーパー状シャンク、湾曲したシャンク |
マイクロメーターおよびダイヤルゲージ |
2つの測定値が他のものよりも重要です。まず、 硬度ばらつき 仕様が28~32HRCであるのに対し、ロット全体で22~34HRCと測定された場合、これは熱処理制御の問題であり、顧客がトルクを印加するまでその不具合は顕在化しません。次に、 めっき厚さのばらつき ロット全体におけるばらつきです。最初・10番目・最後の段ボール箱のめっき厚さが、公称厚さの約3分の1以上異なっている場合、めっき浴の管理が不十分であることを示しています。
どちらも確認コストが低く、保険金請求の原因となる故障を予測できます。
認証は、買い手が文書を要求すべき場面で写真を受け入れてしまうことが最も多く見られる領域です。規格そのものが成果物ではなく、認証番号とその適用範囲こそが重要です。
平湖恒科では、入荷時の電線検査、工程中の寸法測定、最終検査をそれぞれ独立した承認ゲートとして実施しており、汎用テンプレートではなく、実際に出荷されたロットのバッチ記録をバイヤーに直接お渡ししています。これは、壁に掲示された証明書と、トレーサビリティのある実際のロットとの違いです。
試作注文を発注する前に押さえておくべき3つのポイント:
1. 能力(capability)ではなく、再現性(repeatability)と実証(proof)を目的とした監査を行ってください。たった1本の良品ボルトは、誰でも製造できます。 再現性と実証 ——誰でも1本の良品ボルトを作れます。
2. 硬度のばらつきデータおよびめっき厚さデータを必ず請求してください。これらの2つの数値が、現場での不具合の大部分を予測します。
3. 証明書の 数値と範囲 を確認し、初回出荷には第三者検査機関による検査を手配してください。
自社の監査に耐えうるロット記録を備えた締結部品サプライヤーをお探しですか?
工場監査報告書およびFOB価格のお見積もりを24時間以内にご請求ください →
または、機械的性質クラス、めっき仕様、輸出実績を網羅した当社の技術能力資料をご請求ください。
 EN